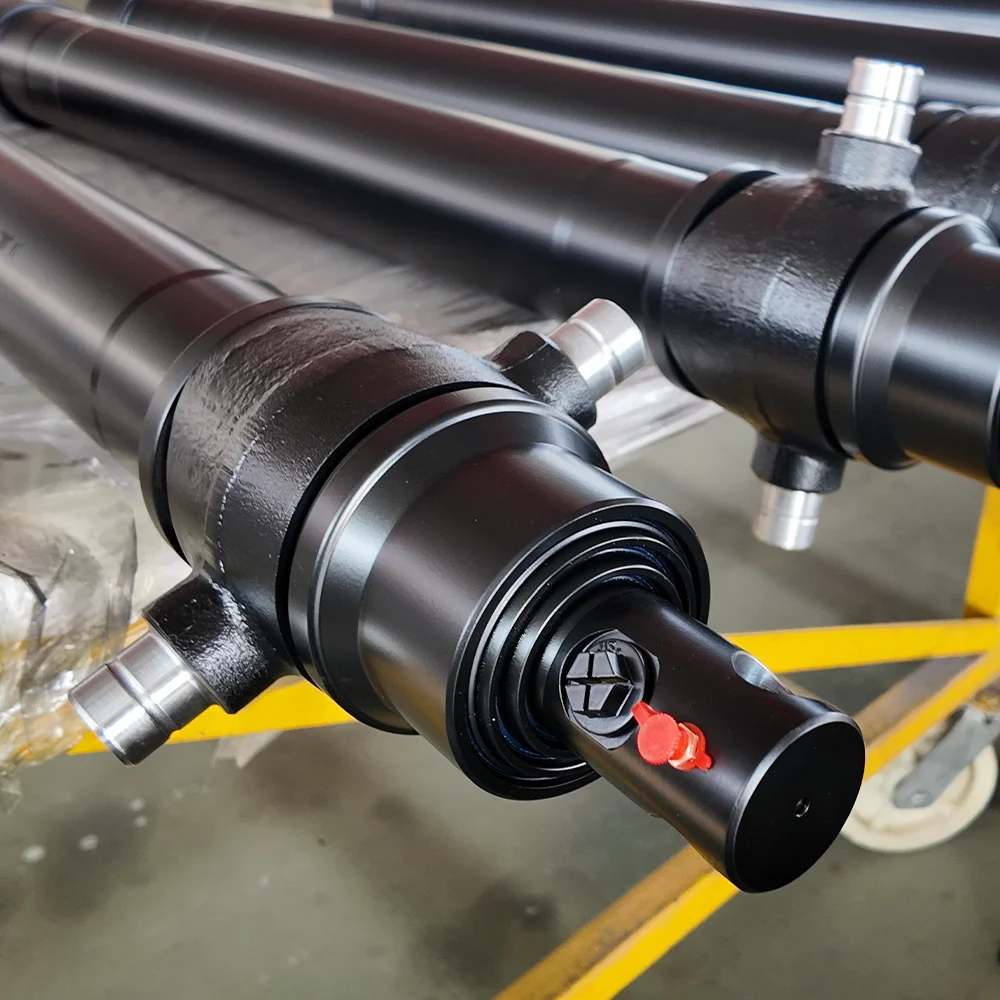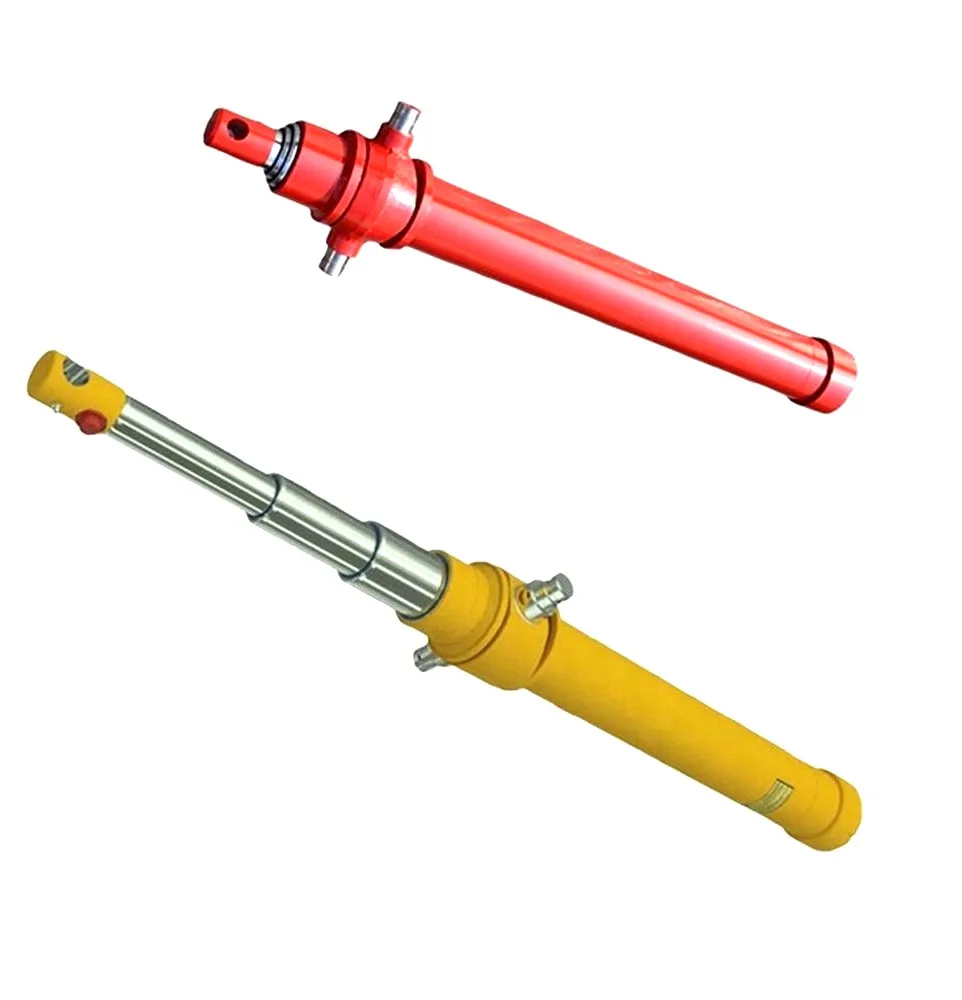
kapansilinder hidrolikgagal, teknisi lapangan instinctively katon nang tong minyak-mriksa segel piston, rod Chrome, lan dering wiper. Nanging, ing mesin mobile tugas abot kaya excavator, shovel pertambangan, packers sampah, lan articulating wheel loaders, nganti 40% saka panggantos silinder unscheduled disababaké déning Gagal mechanical catastrophic ing mounting titik poros: mata rod, clevis basa, utawa trunnion pin bores.
Pin pivot beku, galled, utawa ovalized ngunci sendi artikulasi, nyebabake momen mlengkung lateral sing abot ing rod piston, lan nyepetake kebocoran kelenjar sirah. Pandhuan teknik iki rincian mekanika oyod saka pin eye wear, diagnostik forensik kanggo mbedakake galling saka fretting corrosion, lan pathokan metalurgi kanggo milih bushing tugas abot lan pin alloy hardened.
| Mode Gagal | Panyebab Fisik | Tandha Visual / Audible |
|---|---|---|
| Adhesive Galling | Metal-kanggo-logam mikro-welding saka mundhut lubrication wates ing meksa kontak nemen | Gouges longitudinal jero ing pin; njerit dhuwur nalika artikulasi; dicekel pin |
| Korosi Ngarep | Mikro-osilasi (<100 um) ngrusak film oksida protèktif ing geter abot | Wêdakakêna coklat (coklat) alus utawa endhas ireng sing nangis saka mripat pin; flat kontak pitted |
| Ovalisasi Bore (Elongasi Mata) | Puncak beban kejut pulsating ngluwihi kekuatan ngasilake baja induk liwat jutaan siklus | Dhiameter bolongan mripat ngluwihi bunder kanthi> 0,5 mm; clunking mechanical gedhe banget ing kuwalikan |
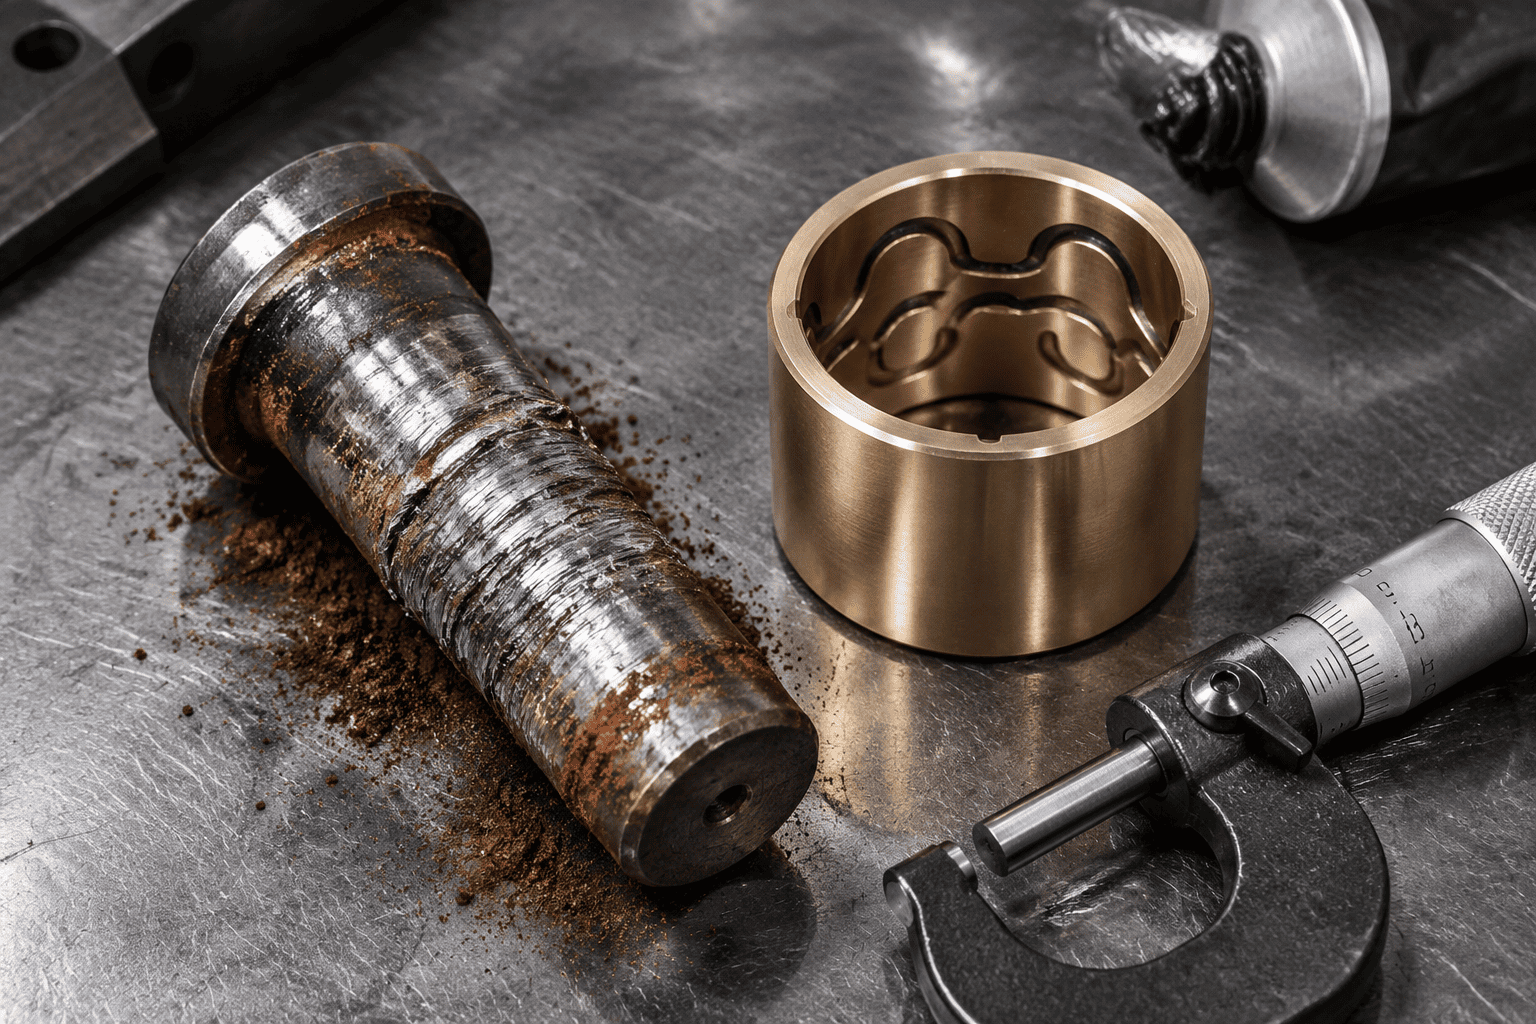
Nalika ember excavatorsilinder hidrolikbreak liwat lempung kandhel utawa rock, meksa kontak tengen pin lan bushing gampang ngluwihi 80 kanggo 100 MPa (11.600 kanggo 14.500 psi). Yen film pelumas lubrication rusak, permukaan mikroskopis asperities saka pin baja lan rod baja tutul mripat langsung. Gesekan langsung ngasilake panas lokal sing ngluwihi 800 ° C, nyebabake las mikro mbentuk lan nyuwek potongan logam induk. Ing sawetara jam, pin ngrebut padhet ing jero clevis.
Ing peralatan geter frekuensi dhuwur kaya header dalan lan palu hidraulik, pin poros ngalami gerakan mikro sudut cilik (kurang saka 50 mikron) kanthi beban sing terus-terusan. Mikro-rubbing iki mbusak lemak, pulverizing partikel baja mikroskopis. Minangka partikel baja anyar sheared iki ngoksidasi ing udhara, padha mbentuk hard wesi oksida (Fe₂O₃), nggawe abang polishing rouge abrasive sing grinds mripat pin oversize.
Ing mata rod palsu siji-potongan lan piring dasar sing dilas, palu arah terus-terusan nyebabake bolongan pin bunder kanthi permanen ngasilake elips sing elongated. Sawise reresik ngluwihi 0,8 mm (0,030"), beban kejut dinamis nggedhekake kanthi eksponensial, pungkasane miwiti retakan kesel ring ing pojok konsentrasi stres jam 3 lan 9 ing mripat.
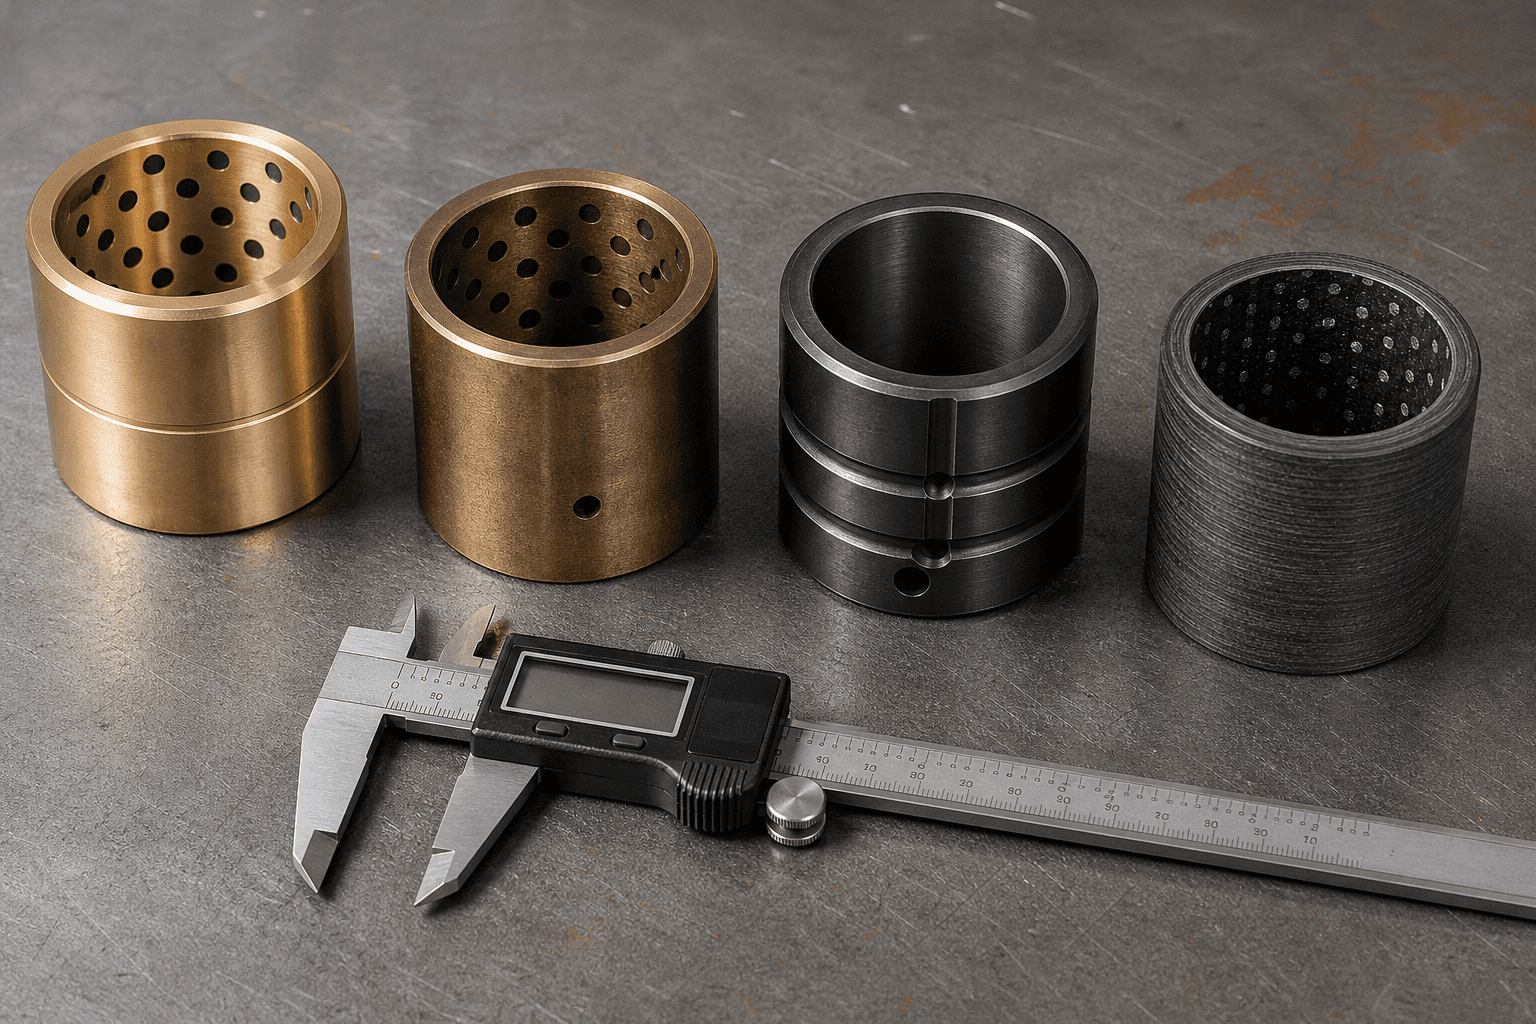
Milih arsitektur bushing sing bener yaiku bedane antarane 1,000 jam lan 10,000 jam urip pivot tanpa masalah:
| Bahan Bushing Grade | Beban Dinamis Maks | Perlu Lubrication | Scene Operasi paling apik |
|---|---|---|---|
| Perunggu Timbal Tinggi (SAE 660 / C93200) | 35 – 45 MPa (Sedang) | Greasing Saben Dibutuhake | Industri ringan & pertanian umum |
| Perunggu Mangan (C86300 High-Tensile) | 70 – 90 MPa (Abot-Tugas) | Greasing Periodik Dibutuhake | Panyambungan ember lan ember pertambangan sing parah |
| Baja Hardened Case (8620 Carburized 60HRC) | 120 – 150 MPa (Kejut Ekstrim) | Greasing + Moly Tekanan Tinggi | Nolak packers, rahang geser, crusher abot |
| Komposit Serat-Wound PTFE (Duralon) | 100 – 140 MPa (Zero Greasing) | 100% Grease-FREE Self-Lubricating | Subsea, food grade, & pivots ora bisa diakses |
Aja nginstal pin baja karbon 1045 komersial sing ora dikerasake ing clevis silinder abot. Standar 1045 nduweni atose lumahing mung 18 nganti 22 HRC; bakal deform lan gall ing minggu marang tembaga manganese utawa hardened baja bushing.
Bahan Inti Dasar: 4140 Chrome-Molybdenum utawa 8620 Nickel-Chromium Alloy Steel, dipateni lan dikendhaleni kanggo ketangguhan inti (28-32 HRC) kanggo nyerep guncangan mlengkung sing ekstrim tanpa nyentak.
Hardening kasus lumahing: induksi-hardened utawa jero kasus-karburized kanggo 58 kanggo 62 HRC kanggo ambane minimal 1,5 mm (0,060 ").
Lumahing Rampung: Precision lemah lan polesan kanggo Ra ≤ 0,2 μm (8 mikro-inci). . Ing marine korosif, uyah dalan de-icing, utawa lingkungan pupuk kimia, nemtokake 25-micron hard chrome plating utawa QPQ Cairan nitriding topcoat ing kasus hardened.
Ngalami nyeri pin sing terus-terusan, sendi poros clunking, utawa kuping clevis retak ing armada peralatan sampeyan?
Hubungi grup teknik khusus HCIC. Kita nggawe silinder khusus tugas abot sing dilengkapi karo tembaga mangan, paduan sing dikerasake cilik, utawa bushing komposit sing dilumasi dhewe, dipasangake karo pin sing dikerasake induksi 58-62 HRC sing disertifikasi sing dirancang kanggo keandalan nol-downtime.